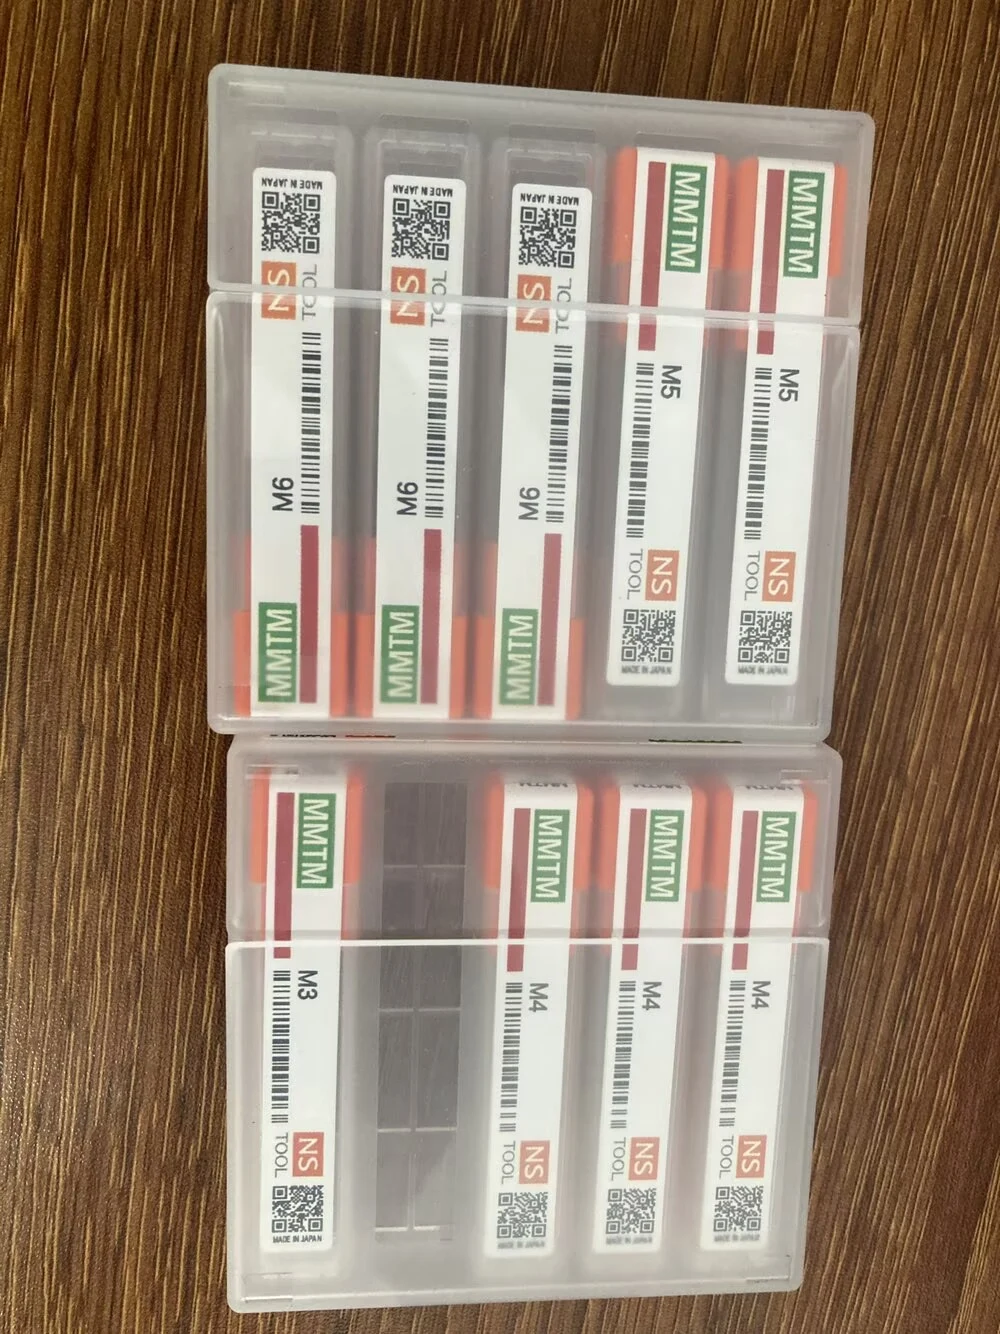
NS TOOL 日进工具 MMTM 系列螺纹铣刀,本批包含 M3、M4、M5、M6 等常用规格,现将产品实物做简单展示。
MMTM 系列是 NS TOOL 针对公制内螺纹加工开发的螺纹铣刀,采用螺旋插补方式进行螺纹加工。相比传统丝锥加工,螺纹铣削具有切削负荷较低、加工灵活等特点,同时在发生刀具折损时也更便于处理。
本次展示规格:
MMTM M3
MMTM M4
MMTM M5
MMTM M6
MMTM M3 / M4 / M5 / M6 规格参数
下表为 NS TOOL 厂家目录中对应的标准型号,尺寸单位为 mm。刀具直径是刀具本身的直径,不等于加工出的公称螺纹直径。目录未单独标注这些型号的刃长,因此不将颈下长度或有效螺纹长度误填为刃长。
| 螺纹规格 | 厂家型号 | 刀具直径 D | 刃长 | 全长 L | 柄径 d | 适用材料(厂家参考切削条件) |
|---|---|---|---|---|---|---|
| M3 | 06-00002-00300 | 2.36 mm | 未单列 | 45 mm | 4 mm | S50C、SUS304、Ti-6Al-4V、A5052 |
| M4 | 06-00002-00400 | 3.08 mm | 未单列 | 60 mm | 6 mm | S50C、SUS304、Ti-6Al-4V、A5052 |
| M5 | 06-00002-00500 | 3.97 mm | 未单列 | 60 mm | 6 mm | S50C、SUS304、Ti-6Al-4V、A5052 |
| M6 | 06-00002-00600 | 4.72 mm | 未单列 | 60 mm | 6 mm | S50C、SUS304、Ti-6Al-4V、A5052 |
查找 M5 螺纹铣刀参数时,应确认刀具直径 3.97 mm、柄径 6 mm、全长 60 mm;M6 对应的刀具直径为 4.72 mm、柄径 6 mm、全长 60 mm。具体加工深度、切削条件和材料适配需按实际工况核对,不应仅凭公称螺纹规格推算。
型号与尺寸依据 NS TOOL 综合目录 Vol.21;材料列依据 NS TOOL 螺纹铣刀切削条件参考表。实际选型请以厂家最新资料为准。
该系列适用于精密零部件、模具及各类机械加工中的内螺纹加工需求。
万代国际贸易(深圳)有限公司可提供 NS TOOL 日进工具 MMTM 系列及其他精密切削刀具的型号确认、询价与选型支持。
M3—M6螺纹铣刀的螺距与有效长度
以下是列明原厂代码的标准颈下长规格,不代表仅标有“M3/M4/M5/M6”的实物已逐项核对。原厂2026版另列加长规格,订购时应同时确认代码及颈下长。
| 呼称 | 原厂代码 | 螺距 mm | 颈下长 ℓ1 mm | 有效螺纹长 ℓ2 mm |
|---|---|---|---|---|
| M3 | 06-00002-00300 | 0.5 | 6.3 | 6 |
| M4 | 06-00002-00400 | 0.7 | 8.8 | 8.4 |
| M5 | 06-00002-00500 | 0.8 | 10.1 | 9.6 |
| M6 | 06-00002-00600 | 1 | 12.6 | 12 |
M5、M6螺纹铣刀直径如何区分?
M5、M6是公称螺纹规格。原厂代码06-00002-00500的刀具外径为3.97 mm;06-00002-00600为4.72 mm。刀具外径、底孔直径、颈下长和有效螺纹长是不同的尺寸,不能互相代替,也不能把有效螺纹长写成刃长。
加工前确认事项
先确认螺纹规格与螺距、底孔、实际加工深度及夹持条件,再按工件材料核对原厂切削条件。MMTM采用螺旋插补加工;进给、转速及补偿值需按实际规格和机床设定,不提供脱离工况的通用数值。
来源:NS TOOL 螺纹铣刀原厂手册(PDF第3页跨页表,印刷页4—5;2026版规格扩展)。原厂NC程序软件及说明可供核对。更多已发布刀具资料见NS TOOL品牌页。本网站当前没有可确认对应MMTM的已发布产品详情,不将文章链接到其他刀具系列。